
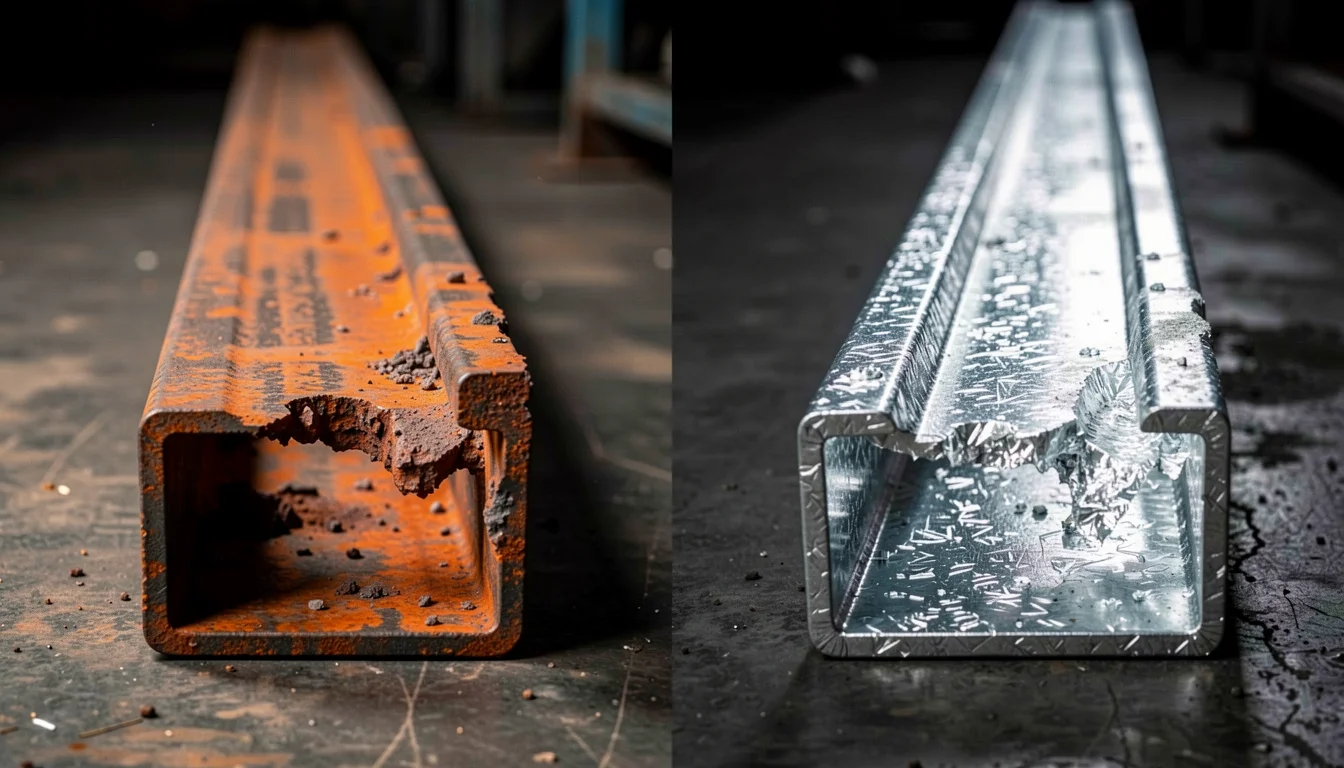
Estrutura metálica sem proteção adequada no Vale do Itajaí começa a mostrar corrosão em prazos curtos — dois, três anos em galpões com vapores de tinturaria e ventilação deficiente. A galvanização a fogo, feita por imersão da peça em zinco fundido entre 445 °C e 460 °C, ataca o problema por outro caminho: em vez de um filme aplicado sobre o aço, forma uma liga metalúrgica zinco-ferro que passa a fazer parte da superfície e cobre cantos, arestas, rosqueamentos e reentrâncias onde a tinta chega fina ou não chega.
Quem procura por galvanização a fogo blumenau encontra ofertas bastante desiguais: de oficinas que terceirizam o banho a plantas com cuba própria, jateamento e laudo de espessura por lote. A diferença entre elas quase nunca está no anúncio — está no pedido de compra, na norma citada e na capacidade de cuba.
O resultado final depende de quatro variáveis que o comprador controla: a classe de agressividade real do ambiente, a espessura de camada especificada, o detalhamento da peça para o banho e o custo total ao longo de décadas, não o preço do quilo galvanizado. Cada uma delas tem consequência direta em prazo, retrabalho e vida útil.
Por que o aço enferruja em dois anos aqui — e o que a imersão em zinco fundido muda nessa conta
Aço carbono exposto à atmosfera do Vale do Itajaí enferruja por um mecanismo eletroquímico que se alimenta de três elementos: água, oxigênio e eletrólitos. Com umidade relativa alta na maior parte do ano e variação térmica entre o dia e a noite, a superfície metálica passa boa parte do tempo coberta por uma película de água — condensação que se forma dentro de galpões sem climatização mesmo quando não chove. Esse tempo de molhagem é o relógio que marca a velocidade da corrosão.
Blumenau acrescenta camadas extras a esse quadro. O parque têxtil mantém no ar vapores de processos de tinturaria e acabamento, muitos deles com compostos ácidos e resíduos salinos que funcionam como eletrólitos. O parque metalmecânico, por sua vez, gera particulados e mantém estruturas expostas em ambientes de lavagem frequente. Somam-se a isso os cloretos trazidos pela circulação de ar vinda do litoral catarinense, que atuam como aceleradores de corrosão em qualquer superfície metálica desprotegida.
A falha da pintura convencional aparece primeiro nas arestas. O filme líquido se retrai nas quinas durante a aplicação e forma ali uma camada mais fina do que no plano da chapa — justamente o ponto de maior concentração de tensão e mais exposto. Quando a ferrugem se instala sob o filme, ela avança lateralmente e descola a tinta em placas. Repintar exige remover tudo, jatear de novo, montar acesso, isolar área e, em ambiente industrial, parar a operação. A conta da manutenção corretiva quase sempre supera a da proteção feita na origem.
O zinco fundido muda a natureza da proteção porque trabalha em dois mecanismos ao mesmo tempo. O primeiro é barreira física: a camada de zinco isola o aço do contato com água e oxigênio. O segundo é sacrifício catódico — o zinco é menos nobre que o aço e se corrói primeiro, protegendo o metal-base em riscos, cortes de corte e bordas de furação. É a diferença que explica por que uma peça galvanizada riscada não desenvolve ferrugem vermelha em volta do risco, enquanto a mesma situação em peça pintada vira ponto de partida para corrosão sob o filme.
Umidade do vale, vapores de tinturaria e maresia: em qual classe de agressividade sua peça realmente está
A classificação de corrosividade atmosférica da série ISO 9223 é o ponto de partida para qualquer especificação séria. Ela não mede o clima da cidade de forma genérica: mede o ambiente onde a peça vai ficar instalada. Duas estruturas a poucos quilômetros de distância podem exigir camadas de zinco diferentes se uma fica em galpão seco e ventilado e a outra em área de lavagem com vapor químico.
Na prática, boa parte das estruturas do Vale do Itajaí cai em C3, e uma parcela relevante — especialmente dentro de tinturarias, estações de tratamento, áreas de lavagem e pontos próximos ao litoral — cai em C4. A diferença entre as duas classes não é acadêmica: ela dobra a velocidade de consumo do zinco.
| Classe ISO 9223 | Perda de zinco por ano | Onde aparece no Vale do Itajaí | Projeção com 85 µm de camada
|
|---|---|---|---|
| C2 | 0,1 a 0,7 µm | Interiores secos, áreas rurais, galpões bem ventilados | Mais de 100 anos |
| C3 | 0,7 a 2,1 µm | Área urbana e industrial moderada, galpões comuns sem vapor agressivo | 40 a 120 anos |
| C4 | 2,1 a 4,2 µm | Tinturarias, ambientes com vapor ácido, lavagem frequente, proximidade do litoral | 20 a 40 anos |
| C5 | 4,2 a 8,4 µm | Beira-mar, respingos salinos, lavagem com produtos químicos | 10 a 20 anos |
Erro recorrente em projeto: classificar toda a planta como C3 porque o galpão fica longe do mar. Um mezanino sobre o setor de tinturaria, uma passarela de acesso a tanques ou uma tubulação em área de lavagem enxergam um ambiente bem mais agressivo do que o pátio de estacionamento ao lado. A especificação por setor, e não por endereço, evita pagar caro onde não precisa e economizar onde não pode.
As quatro camadas zinco-ferro que nenhuma demão de tinta reproduz
Quando a peça entra no banho, o zinco líquido reage com o ferro do aço e forma camadas de liga com concentrações crescentes de ferro na direção do metal-base. A estrutura final é metalúrgica, não aderida: não existe interface para descolar.
- Eta: camada mais externa, praticamente zinco puro, responsável pela maior parte do sacrifício catódico e pela ductilidade da superfície.
- Zeta: liga com cerca de 6% de ferro, camada intermediária que garante boa resistência ao impacto.
- Delta: liga com cerca de 10% de ferro, mais dura, que sustenta a barreira contra abrasão.
- Gama: liga com cerca de 25% de ferro, fina e diretamente ligada ao aço, responsável pela ancoragem de todo o conjunto.
Nenhum sistema de pintura reproduz essa arquitetura. Filmes líquidos se acumulam onde a superfície favorece o escoamento e ficam finos onde o escoamento é difícil — dentro de tubos, em cantos fechados, entre perfis soldados. O banho não tem esse comportamento: o zinco líquido preenche a geometria disponível, desde que a peça tenha sido projetada com furos e respiros para o ar sair e o metal entrar.
Quanto dura de verdade: 0,7 a 2,1 µm de zinco consumidos por ano e o que isso projeta em décadas
A durabilidade da galvanização não é um número fixo, é uma divisão. Toma-se a espessura da camada e divide-se pela taxa de consumo anual de zinco do ambiente. Com 85 µm em atmosfera C3, na faixa de 2,1 µm por ano, chega-se a cerca de 40 anos; no cenário mais ameno da mesma classe, mais de um século. Em C4, os mesmos 85 µm projetam entre 20 e 40 anos. O que essa camada precisa entregar é definido por norma, não por improviso: a ABNT NBR 6323 e a ISO 1461 estabelecem espessuras mínimas de camada em função da espessura do aço.
Como referência de especificação, aços com 6 mm ou mais costumam exigir média de 85 µm, com mínimo local de 70 µm; chapas finas, abaixo de 1,5 mm, ficam na faixa de 45 µm. Peças espessas geram camada mais espessa por um motivo térmico simples: a massa maior de aço mantém a superfície acima da temperatura de fusão do zinco por mais tempo, e a difusão zinco-ferro avança mais. Isso pode ser usado a favor do projeto — uma estrutura dimensionada com perfis mais grossos ganha vida útil maior sem mudança de processo.
Daí a importância de exigir medição, e não promessa. O laudo de espessura por lote, feito com medidor magnético em pontos distribuídos, é o único documento que comprova o que foi entregue. Sem ele, a diferença entre 45 µm e 85 µm é invisível a olho nu e só aparece quando a estrutura começa a enferrujar, anos depois, num ponto de difícil acesso.
Zincagem eletrolítica, epóxi e imersão a quente: para que serve cada uma antes de você fechar o pedido
As três tecnologias existem, funcionam e atendem públicos diferentes. O problema é tratá-las como equivalentes em orçamento. A espessura de zinco depositada por via eletrolítica é uma fração da obtida por imersão a quente, e a diferença de custo inicial entre as duas reflete exatamente essa diferença de massa de metal depositada.
| Tratamento | Espessura típica | Como protege | Vida útil em C3/C4 | Indicação principal
|
|---|---|---|---|---|
| Imersão a quente (galvanização a fogo) | 45 a 85 µm | Barreira + sacrifício catódico | 25 a 50 anos ou mais | Estruturas, tubulações, perfis, maquinário, peças soldadas |
| Zincagem eletrolítica | 5 a 15 µm | Barreira, com pouco efeito catódico | 2 a 8 anos | Fixadores, componentes pequenos com tolerância dimensional apertada |
| Pintura epóxi | 100 a 200 µm de filme | Barreira apenas | 5 a 10 anos por ciclo | Peças com exigência estética ou ambiente químico específico |
| Sistema duplex (zinco + pintura) | Zinco + camada de tinta | Barreira dupla + catódica | 1,5 a 2,5 vezes a soma isolada | C4 e C5, ambientes ácidos, exigência de cor |
Uma confusão comum em orçamento: comparar preço de zincagem eletrolítica com preço de imersão a quente e concluir que a segunda é cara. A comparação correta considera vida útil. Depositar 10 µm de zinco e trocar a peça duas vezes em duas décadas custa mais do que depositar 85 µm uma única vez e não voltar ao assunto.
Da prancha ao laudo de espessura: como especificar, comparar custo e contratar sem surpresa
A decisão mais barata é a tomada na prancha. Mudar o processo depois que a peça está soldada significa refazer furação, refazer rosca e, em casos piores, refabricar o componente que empenou. Especificar galvanização na fase de detalhamento permite ajustar drenagem, respiros e folgas de montagem sem custo adicional de mão de obra — apenas com a caneta.
Um pedido de compra que funciona precisa conter quatro informações além do desenho: norma de referência (ABNT NBR 6323 ou ISO 1461), espessura mínima de camada exigida por faixa de espessura de aço, tipo de aço e processo de preparação de superfície exigido (jateamento abrasivo ao grau Sa 2½, por exemplo). O fornecedor que recebe essas quatro informações consegue orçar sem margem de erro; o que recebe apenas a palavra ‘galvanizado’ cobra a incerteza embutida.
Prazo e logística pesam tanto quanto preço. Lotes regulares costumam ser processados em poucos dias úteis após o recebimento, com o tempo de banho propriamente dito medido em minutos por milímetro de espessura — o restante do prazo é preparação, carregamento de cuba e resfriamento. O limite real é a cuba: comprimento, largura e profundidade definem o que pode ser galvanizado inteiro e o que precisará ser fabricado em módulos com emenda parafusada no canteiro.
Transporte de ida e volta entra na conta. Peças longas exigem carreta e cuidado no carregamento para não riscar a camada recém-formada. Em obras no Vale do Itajaí, a proximidade do galvanizador costuma compensar mais do que uma diferença pequena de preço por quilo, porque encurta o ciclo de retrabalho quando alguma peça volta para ajuste.
Furos de drenagem, respiros e sobremetal de rosca: o detalhamento que evita empeno e retrabalho no banho
Peça mal detalhada não é problema do galvanizador, é problema de projeto. O zinco fundido precisa entrar e o ar precisa sair, e a única forma de garantir isso é prever passagens na própria geometria. Tubos fechados, caixas soldadas e perfis com extremidades vedadas aprisionam ar e criam regiões sem cobertura — que enferrujam primeiro e são invisíveis na inspeção.
- Abrir furos de drenagem com no mínimo 10 a 12 mm nos pontos baixos da peça, onde o zinco precisa escoar.
- Prever respiros nos pontos altos, com o mesmo diâmetro mínimo, para o ar escapar durante a imersão.
- Nunca fechar cavidades estanques: qualquer volume selado precisa de comunicação com o exterior.
- Prever sobremetal de rosca ou proteger roscas com tampões, considerando o retarrachamento após o banho.
- Remover escória e respingos de solda antes do envio; o jateamento não corrige cordão mal executado nem reparo de porosidade.
- Evitar sobreposição de chapas que cria vãos capilares, onde o zinco não penetra e a umidade se instala.
- Informar ao galvanizador o tipo e a espessura do aço, porque aços com teor de silício elevado exigem ajuste de tempo de imersão para não produzir camada cinzenta e quebradiça.
O empeno merece atenção separada porque é a objeção mais frequente. A peça entra num banho a cerca de 450 °C e sai resfriando ao ar. Componentes assimétricos, com massas térmicas muito diferentes de um lado e de outro, ou com chapas finas soldadas a perfis grossos, tendem a flexionar. A origem do problema é a tensão de soldagem somada à dilatação desigual — e a solução começa antes do banho, com projeto simétrico, sequência de solda controlada e, quando necessário, alívio de tensões.
Vale tratar o empeno como risco gerenciável, não como fatalidade. Peças críticas podem ser galvanizadas com gabaritos de fixação ou receber sobremetal de usinagem nas faces que serão acabadas depois. Discutir isso na cotação — e não na entrega — é o que evita a cena da peça retorcida sobre o cavalete.
Quanto custa não proteger: repintura epóxi contra três décadas de camada de zinco
O custo da galvanização costuma representar uma fração minoritária do valor da estrutura metálica fabricada, na casa de 5% a 15% conforme geometria, volume e espessura. A pintura tem custo inicial menor por metro quadrado, mas é um compromisso recorrente: cada ciclo exige preparo de superfície, aplicação, cura e, no ambiente industrial, parada de operação.
| Item | Galvanização a fogo | Pintura epóxi com repinturas | Sistema duplex
|
|---|---|---|---|
| Aplicação inicial | R$ 90 a 200/m² | R$ 45 a 90/m² por ciclo | R$ 150 a 280/m² |
| Intervenções em 30 anos | 0 a 1 inspeção | 3 a 5 repinturas | 0 a 2 |
| Custo acumulado de proteção | R$ 90 a 200/m² | R$ 180 a 450/m² | R$ 150 a 280/m² |
| Paradas de produção | Nenhuma | 3 a 5 janelas | 1 janela eventual |
| Proteção em riscos e cortes | Mantida pelo zinco adjacente | Perdida no ponto do dano | Mantida |
| Vida útil projetada | 30 a 50 anos ou mais | 5 a 10 anos por ciclo | 45 a 70 anos |
Os valores acima são referências de mercado por metro quadrado de superfície tratada e variam com região, volume do lote, acesso e complexidade da peça. O ponto que não varia é a estrutura da conta: a pintura distribui o custo ao longo do tempo e acumula interrupções; a galvanização concentra o desembolso na origem e libera a operação por décadas. Em plantas que não podem parar, a janela de manutenção tem custo próprio — andaime, isolamento de área, mão de obra em hora extra e perda de faturamento —, e esse valor raramente entra no orçamento comparativo.
Sistema duplex: quando zinco mais pintura compensa e quando vira desperdício de orçamento
O sistema duplex é a combinação de galvanização a fogo com pintura aplicada sobre o zinco. A lógica é de sinergia: a tinta reduz a velocidade de consumo do zinco, e o zinco impede que qualquer falha pontual do filme vire corrosão do aço. O resultado supera a soma das duas proteções isoladas em 1,5 a 2,5 vezes.
Faz sentido em ambientes C4 e C5, em estruturas expostas a vapores ácidos, em equipamentos lavados com frequência e em qualquer caso onde a cor tenha função — sinalização, identificação de linha, exigência arquitetônica. Também é indicado quando a estrutura precisa atravessar décadas sem nenhuma janela de manutenção prevista.
Vira desperdício quando aplicado em ambiente C2 ou C3 interno, onde a camada de zinco sozinha já projeta 40 anos ou mais, e quando a pintura é escolhida apenas para escurecer a peça. Existe ainda o erro técnico mais comum do duplex: aplicar tinta inadequada sobre zinco novo, sem preparo específico. O substrato galvanizado é alcalino e liso, e tintas sem aderência formulada para zinco descamam em poucos meses. O sistema correto usa primer compatível, espessura de filme definida em projeto e ensaio de aderência na entrega.
O que exigir do fornecedor: espessura mínima, NBR 6323 no pedido, capacidade de cuba, prazo e laudo por lote
Contratar galvanização é comprar conformidade, não apenas banho. A proposta vencedora não é necessariamente a de menor preço por quilo — é a que consegue comprovar o que entregou e responder antes do problema aparecer.
- Norma citada explicitamente na proposta e no pedido: ABNT NBR 6323 ou ISO 1461, com a espessura mínima por faixa de espessura de aço.
- Laudo de espessura por lote, com pontos de medição identificados e tolerância mínima definida em contrato.
- Capacidade de cuba informada em dimensões (comprimento, largura e profundidade), para saber o que cabe inteiro.
- Jateamento abrasivo declarado, com grau de preparação de superfície especificado, e não apenas ‘limpeza’ genérica.
- Prazo em dias úteis contado do recebimento, com clareza sobre o que é tempo de processo e o que é fila de cuba.
- Política de retrabalho e critério de aceitação para pontos sem cobertura, empeno dentro da tolerância e danos de transporte.
- Disponibilidade de serviços complementares — jateamento, pintura eletrostática a pó e sistema duplex —, que reduz interfaces e responsabilidade fragmentada.
Na região, fornecedores de escopo industrial como o Grupo Galvão e a Galcolor Metalúrgica atendem o Vale do Itajaí combinando galvanização por imersão a quente, pintura e preparação de superfície, o que simplifica o acompanhamento do lote. Visitar a planta antes de fechar o primeiro pedido continua sendo o teste mais direto: cuba em operação, controle de banho e organização de expedição dizem mais sobre capacidade do que qualquer apresentação comercial.
A decisão de galvanizar resolve a maior parte do risco de manutenção futura de uma estrutura metálica, mas só entrega o que promete quando vem acompanhada de três escolhas técnicas: classe de agressividade correta para o ambiente real, espessura de camada especificada por norma e detalhamento de peça que permita ao zinco entrar e ao ar sair. Com esses três pontos resolvidos na prancha, o orçamento passa a ser comparável entre fornecedores — e a conversa sobre corrosão sai do campo da surpresa.
